


14.10.2026
Forschung
Wie
Brauereien
Bierpasteurisierer: Was Sie vor dem Kauf prüfen sollten – Leistung, PU, Abfüllstopps und Energieverbrauch
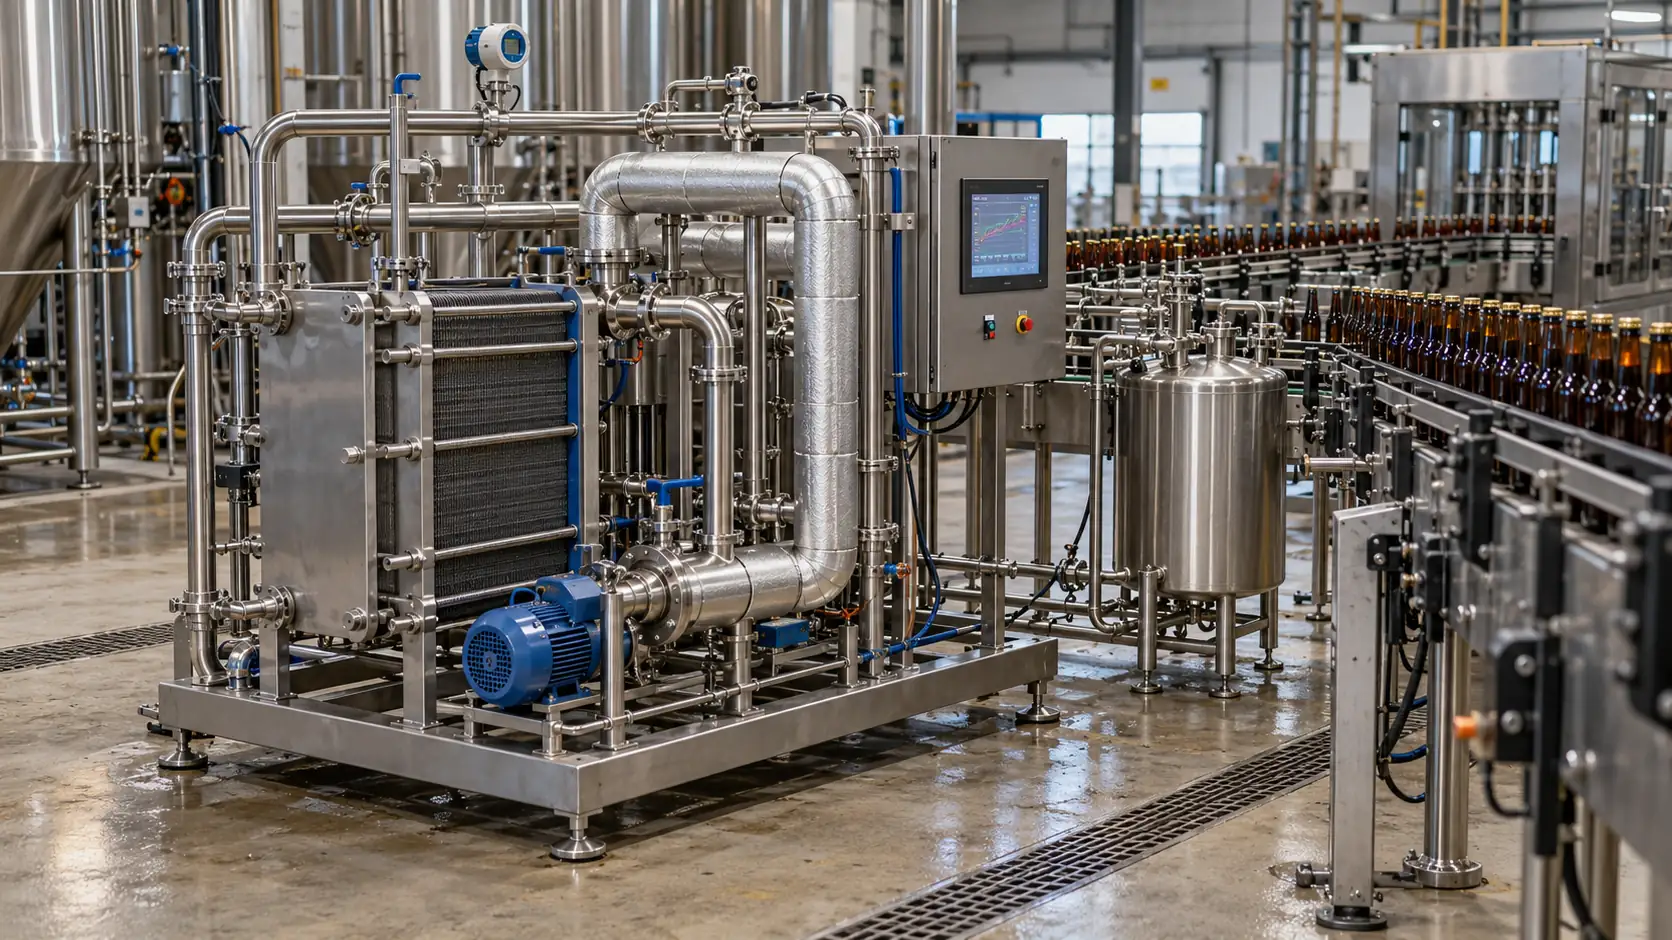
Ein Bierpasteurisierer sollte zusammen mit der Abfülllinie, dem Kühlsystem und dem Reinigungsprogramm ausgelegt werden. Zwei Anlagen mit derselben Nennleistung können sich beim Medienverbrauch, bei Produktverlusten und im Verhalten während Produktionsunterbrechungen deutlich unterscheiden.
Im Folgenden finden Sie Kriterien für den Angebotsvergleich und Rechenbeispiele für die Erstellung eines Lastenhefts. Die Zahlen veranschaulichen die Berechnungsmethoden und legen keine Behandlungsparameter für ein bestimmtes Bier fest.
Kurzzeiterhitzer oder Tunnelpasteur: Wo beginnt die Auswahl?
Zunächst muss geklärt werden, an welcher Stelle das Produkt behandelt werden soll: vor der Abfüllung oder nach dem Füllen und Verschließen der Verpackungen.
| Kriterium | Kurzzeiterhitzer | Tunnelpasteur |
|---|---|---|
| Position im Prozess | Vor der Abfüllung | Nach dem Füllen und Verschließen |
| Was wird behandelt? | Bier im kontinuierlichen Durchfluss | Produkt in der verschlossenen Verpackung |
| Wesentliche Auslegungsparameter | Volumenstrom, Temperatur, Heißhaltezeit, Druck und Wärmerückgewinnung | Verpackungen pro Stunde, Verpackungsformat, Temperaturprofil und kumulierte PU |
| Entscheidende Voraussetzung | Hygienische Bedingungen im gesamten nachgeschalteten Produktweg einschließlich Füller | Eignung von Verpackung und Verschluss für Erwärmung, Abkühlung und Innendruck |
| Verhalten bei Stopps | Abstimmung mit dem Puffertank, Durchflussregelung und kontrollierter Wechsel in den Bereitschaftsbetrieb | Regelung der Temperaturzonen zur Begrenzung unzureichender oder übermäßiger Behandlung |
| Was ist gesondert zu prüfen? | Minimaler stabiler Volumenstrom, Druckhaltung und Produktverluste bei Übergängen | Betrieb mit unterschiedlichen Verpackungsformaten, gleichmäßige Behandlung und Verhalten bei Förderbandstillstand |
Eine Kurzzeiterhitzung verhindert keine Rekontamination hinter dem Wärmetauscher. Deshalb müssen bei der Auswahl auch Puffertank, Rohrleitungen, Ventile, Füller sowie die zugehörigen Reinigungs- und Desinfektionsverfahren bewertet werden.
Bei einem Tunnelpasteur reicht es nicht aus, die Sprühwassertemperatur der einzelnen Zonen zu kennen. Der Temperaturverlauf des Produkts innerhalb der Verpackung muss überprüft werden.
1. Leistung: Am tatsächlichen Bedarf der Abfülllinie ausrichten
Die Leistung des Pasteurisierers muss zum tatsächlichen Bedarf der Linie passen. Die durchschnittliche Produktionsmenge pro Schicht und der maximale momentane Volumenstrom sind unterschiedliche Größen.
Beispiel: Eine Linie mit 20.000 Flaschen pro Stunde
Bei einem Flaschenvolumen von 0,5 l beträgt der nominale Produktbedarf:
20.000 × 0,5 = 10.000 l/h.
Angenommen, innerhalb einer achtstündigen Schicht sollen 48.000 l produziert werden. Zwei Stunden entfallen auf Vorbereitung, Produktwechsel, Reinigung und Stillstände.
Die erforderliche durchschnittliche Leistung während der sechs Produktionsstunden beträgt:
48.000 ÷ 6 = 8.000 l/h.
Ein Pasteurisierer mit einer Leistung von lediglich 8.000 l/h wäre dennoch falsch ausgelegt: Läuft der Füller mit voller Geschwindigkeit, benötigt er 10.000 l/h.
Im Lastenheft sollten folgende Angaben stehen:
- Maximaler Volumenstrom bei stabiler Abfüllung.
- Minimaler Betriebsvolumenstrom.
- Erforderliche Produktionsmenge pro Schicht.
- Dauer und Häufigkeit von Stillständen.
- Verpackungsformate und Abfüllgeschwindigkeit für jedes Format.
Frage an den Lieferanten: In welchem Leistungsbereich hält die Anlage die vereinbarten Pasteurisationsbedingungen, die Austrittstemperatur und einen stabilen Druck ein?
2. PU: Warum die Temperatur allein nicht ausreicht
Pasteurisationseinheiten, kurz PU, beschreiben die kombinierte Wirkung von Temperatur und Zeit. Im verbreiteten Brauereimodell entspricht 1 PU einer Behandlung von einer Minute bei 60 °C.
Bei konstanter Temperatur wird folgende Formel verwendet:
PU = t × 1,393^(T − 60)
Dabei gilt:
- t – Zeit in Minuten;
- T – Produkttemperatur in °C.
Wie sich das Ergebnis bei gleicher Heißhaltezeit verändert
| Produkttemperatur | Heißhaltezeit | Berechnete PU |
|---|---|---|
| 70 °C | 30 s | 13,8 |
| 71 °C | 30 s | 19,2 |
| 72 °C | 30 s | 26,7 |
In diesem Beispiel führt eine Temperaturerhöhung um nur 2 °C nahezu zu einer Verdoppelung der berechneten PU.
Bei veränderlicher Temperatur werden die Beiträge der einzelnen Zeitintervalle aufsummiert. Die höchste auf dem Bedienbildschirm angezeigte Temperatur zeigt daher nicht die gesamte Behandlung, die das Produkt tatsächlich erfahren hat.
Für das gesamte Produktsortiment sollte kein einheitlicher PU-Sollwert festgelegt werden. Die Zielwerte müssen anhand der relevanten Mikroorganismen, der Ausgangskeimzahl, der Biereigenschaften und der Lagerungsanforderungen begründet werden. Alkoholfreies Bier, Biermischgetränke mit Zusätzen und herkömmliches alkoholhaltiges Bier erfordern eine separate Bewertung.
Fragen Sie den Lieferanten:
- Welche Formel und Parameter verwendet die Steuerung?
- Wo wird die Produkttemperatur gemessen?
- Wie wird die Heißhaltezeit bestimmt?
- Wie verändern sich die PU bei einer Änderung des Volumenstroms?
- Wie reagiert die Anlage auf Abweichungen?
- Welche Daten werden zur Chargenprüfung gespeichert?
3. Abfüllstopps: Steuerungsabläufe vor der Bestellung prüfen
Ein Pasteurisierer kann bei Nennleistung stabil arbeiten und gleichzeitig bei häufigen kurzen Füllerstopps Produktverluste verursachen.
Bei einer Kurzzeiterhitzungsanlage ist der Zusammenhang zwischen Volumenstrom und Verweilzeit in der Heißhaltestrecke besonders wichtig.
Wird der Volumenstrom durch eine unveränderte Heißhaltestrecke halbiert, verdoppelt sich die berechnete mittlere Verweilzeit. Bei unveränderter Temperatur steigt damit auch die berechnete thermische Belastung.
Die durch Division von Volumen und Volumenstrom ermittelte mittlere Verweilzeit ersetzt jedoch nicht die Überprüfung der Mindestheißhaltezeit unter Berücksichtigung des Strömungsverhaltens.
Angebote lassen sich anhand konkreter Betriebsszenarien vergleichen:
| Situation | Was ist zu prüfen? |
|---|---|
| Der Füller läuft mit halber Geschwindigkeit | Wie sich Volumenstrom, Temperatur und Heißhaltezeit verändern |
| Die Abfüllung stoppt vollständig | Wohin das Produkt geleitet wird und wie lange die Anlage weiterarbeiten kann |
| Der Puffertank erreicht den oberen Füllstand | Welche Schaltfolge den Wechsel in den Bereitschaftsbetrieb steuert |
| Die Temperatur unterschreitet den vereinbarten Grenzwert | Wie verhindert wird, dass unzureichend behandeltes Produkt zum Füller gelangt |
| Die Produktion startet nach einem längeren Stillstand erneut | Welche Bedingungen für die Produktionsfreigabe erfüllt sein müssen |
| Es kommt zu einem Stromausfall | Wie der Status des Produkts innerhalb der Anlage bestimmt wird |
Diese Szenarien sollten Bestandteil des Abnahmeprüfprogramms sein.
Beispiel: Wie viel Betriebszeit ermöglicht ein Puffertank?
Angenommen, der Pasteurisierer arbeitet mit 10.000 l/h und der Füller stoppt für acht Minuten.
Während dieser Zeit gelangen folgende Mengen in den Puffer:
10.000 × 8 ÷ 60 = 1.333 l.
Für einen Weiterbetrieb bei unverändertem Volumenstrom werden somit mindestens 1.333 l freie nutzbare Pufferkapazität benötigt.
Sind zum Zeitpunkt des Stopps 1.500 l verfügbar, beträgt die berechnete Überbrückungszeit:
1.500 ÷ 10.000 × 60 = 9 Minuten.
Das bedeutet nicht, dass ein Tank mit einem geometrischen Volumen von 1,5 m³ ausreicht. Zu berücksichtigen sind auch der anfängliche Füllstand, die zulässigen Betriebsfüllstände, der Gasraum und die Reaktionszeit der Steuerung.
4. Druck und CO₂: Den gesamten Produktweg prüfen
Bei karbonisiertem Bier reicht es nicht aus, nur den Betriebsdruck am Eintritt anzugeben.
Während der Erwärmung und beim Durchströmen der Anlage müssen Bedingungen eingehalten werden, die ein Ausgasen von CO₂ verhindern. Der erforderliche Druck hängt von der Temperatur, dem CO₂-Gehalt und den Druckverlusten ab.
Im Lastenheft sollten folgende Punkte festgelegt werden:
- Bereich des CO₂-Gehalts.
- Biertemperatur und Druck am Eintritt.
- Erforderlicher Druck vor dem Füller.
- Druckverluste in Wärmetauscher, Heißhaltestrecke, Ventilen und Rohrleitungen.
- Regelverhalten bei minimalem und maximalem Volumenstrom.
- Überwachung der Druckdifferenz zwischen der pasteurisierten und der unpasteurisierten Seite der Regenerativsektion.
Zusätzlich sollte die zulässige Zunahme des gelösten Sauerstoffs auf diesem Anlagenabschnitt vereinbart werden. Eine Pasteurisation beseitigt die Folgen eines Sauerstoffeintrags nicht.
5. Wärmerückgewinnung: Unter gleichen Bedingungen vergleichen
Ein prozentualer Wärmerückgewinnungsgrad ist nur zusammen mit Ein- und Austrittstemperaturen, Volumenstrom und Messbedingungen aussagekräftig.
Beispiel: 90 % gegenüber 95 % Wärmerückgewinnung
Für eine vereinfachte Berechnung nehmen wir an:
- Leistung – 10.000 l/h.
- Bierdichte – 1 kg/l.
- Spezifische Wärmekapazität – 4,0 kJ/(kg·°C).
- Erwärmung – von 4 auf 72 °C.
- Stationärer Betrieb ohne Wärmeverluste.
Ohne Wärmerückgewinnung beträgt die erforderliche Heizleistung:
P = (10.000 ÷ 3.600) × 4,0 × (72 − 4) ≈ 756 kW.
| Kennwert | 90 % Wärmerückgewinnung | 95 % Wärmerückgewinnung |
|---|---|---|
| Berechnete externe Nachheizleistung | 75,6 kW | 37,8 kW |
| Energie für die Nachheizung über acht Stunden | 604,8 kWh | 302,4 kWh |
In diesem Beispiel halbiert eine Steigerung der Wärmerückgewinnung um fünf Prozentpunkte den externen Nachheizbedarf.
Bei 2.000 Betriebsstunden unter diesen Bedingungen beträgt die Differenz ungefähr:
37,8 × 2.000 = 75.600 kWh thermische Energie.
Dies ist nicht der gesamte Energieverbrauch der Anlage. Für die tatsächliche Bilanz müssen auch Anfahrvorgänge, Stopps, Wärmeverluste, Reinigung, Pumpenbetrieb und Kühlung berücksichtigt werden.
Außerdem ist zu prüfen, ob eine höhere Wärmerückgewinnung mit übermäßigen Druckverlusten oder höheren Anschaffungskosten verbunden ist. Die endgültige Auswahl sollte auf den Gesamtkosten während der Nutzungsdauer basieren.
6. CIP und Produktverluste: Was im Angebot häufig fehlt
Eine Bewertung des Pasteurisierers allein anhand des Dampfverbrauchs im stationären Betrieb reicht nicht aus.
Bei kurzen Produktionsserien können Anlagenvorbereitung, Produkt-Wasser-Übergänge und Reinigung einen erheblichen Anteil der Betriebskosten ausmachen.
Bitten Sie den Lieferanten um folgende Angaben:
- Innenvolumen des Produktkreislaufs.
- Erwartete Produktverluste beim Produktionsstart und -ende.
- Verfahren zur Erkennung der Phasengrenze zwischen Bier und Wasser.
- Für CIP erforderlicher Volumenstrom, Temperatur und Druck.
- Reinigungsumfang für Puffertank, Heißhaltestrecke, Ventile und Rohrleitungen bis zum Füller.
- Bedingungen für die Produktionsfreigabe nach der Reinigung.
- Parameter zur Bestätigung des vollständig ausgeführten Reinigungsprogramms.
Für den Angebotsvergleich eignen sich Kennzahlen je 1.000 l spezifikationsgerechtem Produkt: thermische Energie, elektrische Energie, Wasser, Kältebedarf und Bierverluste. Die Berechnungsbedingungen müssen für alle Angebote identisch sein.
Was gehört in das Lastenheft?
| Bereich | Erforderliche Angaben |
|---|---|
| Produkt | Sortiment, Alkoholgehalt, pH-Wert, CO₂, Hefen und Partikel sowie Ein- und Austrittstemperaturen |
| Behandlungsbedingungen | Begründete PU-Sollwerte, zulässige Grenzen und Verfahren zur Bestätigung der Prozessbedingungen |
| Abfüllung | Verpackungsarten und -formate, maximale und minimale Leistung sowie Häufigkeit von Stopps |
| Puffer | Betriebsfüllstände, erforderliche Überbrückungszeit, Druck und Hygieneanforderungen |
| Medien | Verfügbare Parameter von Dampf oder Heißwasser, Kühlmedium, Wasser, Druckluft und Stromversorgung |
| CIP | Verfügbare Programme, Volumenstrom, Temperatur, Reinigungsmittel und Grenzen des Reinigungskreislaufs |
| Automatisierung | Signalaustausch mit dem Füller, Verriegelungen, Notfallabläufe und Datenarchivierung |
| Abnahme | Prüfungen bei maximalem und minimalem Volumenstrom, Stopps, Wiederanläufe, Medienverbrauch und Produktverluste |
Leistung anhand Ihrer Produktionsszenarien überprüfen
Vor der Abnahme muss der Pasteurisierer mit den vereinbarten Produkten und Betriebsbedingungen geprüft werden. Besondere Aufmerksamkeit verdienen die Mindestleistung, Füllerstopps, der Wiederanlauf der Produktion und die Übergänge zwischen Bier und Wasser.
Die Aufzeichnungen sollten es ermöglichen, die Behandlung jeder Charge nachzuvollziehen: Temperatur, Volumenstrom, berechnete PU, kritische Drücke, Ventilstellungen, Alarme und Bedienereingriffe. Die Automatisierungsdaten ergänzen die mikrobiologische und sensorische Überprüfung des Ergebnisses.
Viravix Engineering unterstützt Sie bei der Auswahl und Integration eines Bierpasteurisierers oder bei der Modernisierung Ihrer bestehenden Anlage. Senden Sie uns Ihre Produktparameter, den Abfüllplan, Informationen zu Stillständen und den verfügbaren Medien – auf dieser Grundlage entwickeln wir eine technische Lösung für Ihre Produktion.