


14.10.2026
Jak
Browary
Studia
Pasteryzator do piwa: co sprawdzić przed zakupem – wydajność, PU, przestoje rozlewu i zużycie energii
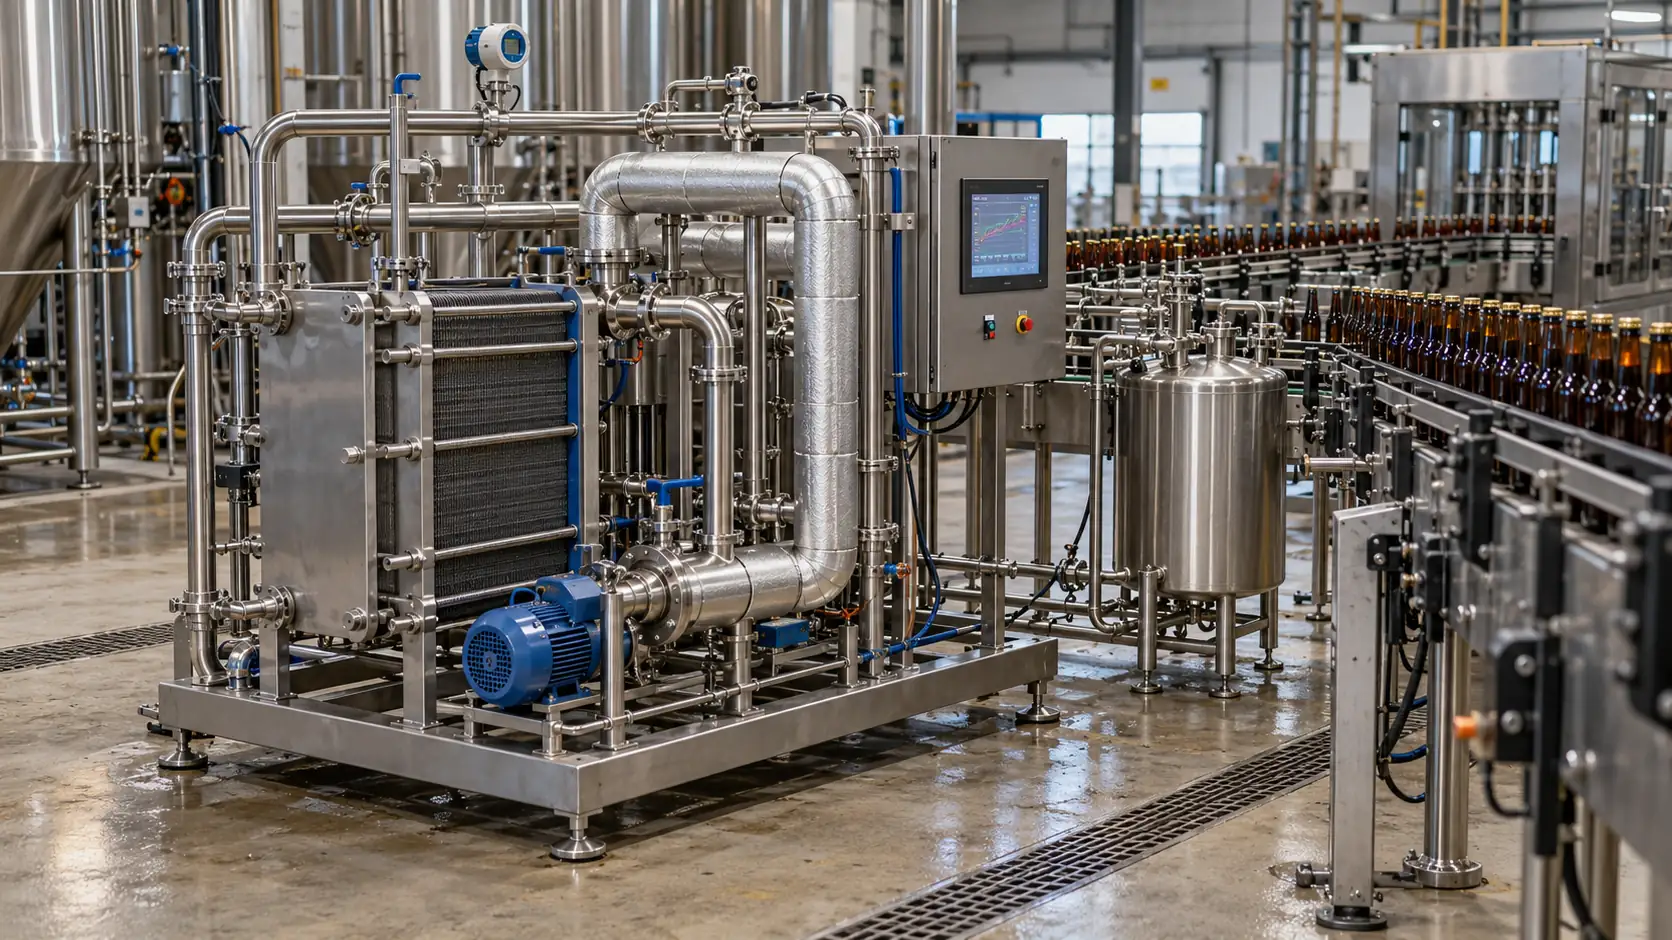
Pasteryzator do piwa należy dobierać z uwzględnieniem linii rozlewniczej, układu chłodzenia i programu mycia. Dwie instalacje o takiej samej wydajności nominalnej mogą znacząco różnić się zużyciem mediów, stratami produktu oraz zachowaniem podczas przestojów.
Poniżej przedstawiamy kryteria porównywania ofert i przykłady obliczeń pomocne przy przygotowaniu specyfikacji technicznej. Podane wartości ilustrują metody obliczeniowe i nie określają parametrów obróbki konkretnego piwa.
Pasteryzator przepływowy czy tunelowy: od czego zacząć wybór
Pierwsze pytanie dotyczy etapu obróbki produktu: przed rozlewem czy po napełnieniu i zamknięciu opakowań.
| Kryterium | Pasteryzator przepływowy | Pasteryzator tunelowy |
|---|---|---|
| Miejsce w procesie technologicznym | Przed rozlewem | Po napełnieniu i zamknięciu opakowań |
| Co podlega obróbce | Piwo przepływające przez instalację | Produkt w zamkniętym opakowaniu |
| Główne parametry doboru | Natężenie przepływu, temperatura, czas przetrzymania, ciśnienie i odzysk ciepła | Liczba opakowań na godzinę, format opakowania, profil temperatury i skumulowane PU |
| Kluczowy warunek | Higiena całej drogi produktu za pasteryzatorem, łącznie z nalewarką | Odporność opakowania i zamknięcia na ogrzewanie, chłodzenie oraz ciśnienie wewnętrzne |
| Reakcja na przestoje | Współpraca ze zbiornikiem buforowym, regulacja przepływu i kontrolowane przejście w tryb oczekiwania | Sterowanie strefami temperatury ograniczające niedostateczną lub nadmierną obróbkę |
| Co sprawdzić oddzielnie | Minimalny stabilny przepływ, utrzymanie ciśnienia i straty produktu podczas przejść | Pracę z różnymi formatami opakowań, równomierność obróbki i reakcję na zatrzymanie przenośnika |
Pasteryzacja przepływowa nie eliminuje ryzyka wtórnego zanieczyszczenia za wymiennikiem ciepła. Dlatego przy wyborze instalacji trzeba ocenić zbiornik buforowy, rurociągi, zawory, nalewarkę oraz procedury ich mycia i dezynfekcji.
W przypadku pasteryzatora tunelowego sama znajomość temperatury wody natryskowej w poszczególnych strefach nie wystarcza. Należy zweryfikować przebieg temperatury produktu wewnątrz opakowania.
1. Wydajność: obliczaj na podstawie pracy linii rozlewniczej
Wydajność pasteryzatora musi odpowiadać rzeczywistemu zapotrzebowaniu linii. Średnia produkcja na zmianę i maksymalne chwilowe natężenie przepływu to różne wielkości.
Przykład: linia o wydajności 20 000 butelek na godzinę
Przy pojemności butelki wynoszącej 0,5 l nominalne zapotrzebowanie na produkt wynosi:
20 000 × 0,5 = 10 000 l/h.
Załóżmy, że podczas ośmiogodzinnej zmiany trzeba wyprodukować 48 000 l, a dwie godziny zajmują przygotowanie, przezbrojenia, mycie i przestoje.
Wymagana średnia wydajność w ciągu sześciu godzin produkcji wynosi:
48 000 ÷ 6 = 8 000 l/h.
Jednak dobór pasteryzatora wyłącznie na 8 000 l/h byłby błędem: podczas pracy nalewarki z pełną prędkością będzie ona potrzebować 10 000 l/h.
W specyfikacji technicznej należy określić:
- Maksymalne natężenie przepływu podczas stabilnego rozlewu.
- Minimalne robocze natężenie przepływu.
- Wymaganą ilość produktu na zmianę.
- Czas trwania i częstotliwość przestojów.
- Formaty opakowań oraz prędkość rozlewu dla każdego z nich.
Pytanie do dostawcy: w jakim zakresie wydajności instalacja utrzymuje uzgodnione parametry pasteryzacji, temperaturę na wyjściu i stabilne ciśnienie?
2. PU: dlaczego sama temperatura nie wystarcza
Jednostki pasteryzacyjne, czyli PU, opisują łączny wpływ temperatury i czasu. W powszechnie stosowanym modelu piwowarskim 1 PU odpowiada jednej minucie obróbki w temperaturze 60°C.
Dla stałej temperatury stosuje się wzór:
PU = t × 1,393^(T − 60)
gdzie:
- t – czas w minutach;
- T – temperatura produktu w °C.
Jak zmienia się wynik przy takim samym czasie przetrzymania
| Temperatura produktu | Czas przetrzymania | Obliczone PU |
|---|---|---|
| 70°C | 30 s | 13,8 |
| 71°C | 30 s | 19,2 |
| 72°C | 30 s | 26,7 |
W tym przykładzie wzrost temperatury zaledwie o 2°C niemal podwaja obliczoną wartość PU.
Przy zmiennej temperaturze sumuje się wkład poszczególnych przedziałów czasu. Maksymalna temperatura widoczna na ekranie operatora nie pokazuje więc całkowitej obróbki, jakiej poddano produkt.
Nie należy ustalać jednakowego docelowego PU dla całego asortymentu. Wartości trzeba uzasadnić z uwzględnieniem mikroorganizmów, początkowego poziomu zanieczyszczenia, właściwości piwa i wymagań dotyczących przechowywania. Piwo bezalkoholowe, napoje piwne z dodatkami i standardowe piwo alkoholowe wymagają oddzielnej oceny.
Warto zapytać dostawcę:
- Jaki wzór i parametry wykorzystuje układ sterowania?
- Gdzie mierzona jest temperatura produktu?
- Jak wyznaczany jest czas przetrzymania?
- Co dzieje się z PU przy zmianie natężenia przepływu?
- Jak instalacja reaguje na odchylenia?
- Jakie dane są zapisywane do weryfikacji partii?
3. Przestoje rozlewu: sprawdź sekwencję sterowania przed zamówieniem
Pasteryzator może stabilnie pracować przy wydajności nominalnej, a jednocześnie powodować straty produktu podczas częstych, krótkich zatrzymań nalewarki.
W instalacji przepływowej szczególnie ważna jest zależność między natężeniem przepływu a czasem przebywania produktu w sekcji przetrzymania.
Jeżeli przepływ przez niezmienioną sekcję przetrzymania zmniejszy się o połowę, obliczony średni czas przebywania produktu podwoi się. Przy niezmienionej temperaturze wzrośnie również obliczone obciążenie cieplne.
Jednocześnie średni czas wyznaczony przez podzielenie objętości przez natężenie przepływu nie zastępuje weryfikacji minimalnego czasu przetrzymania z uwzględnieniem hydrodynamiki przepływu.
Oferty najlepiej porównywać na podstawie konkretnych scenariuszy:
| Sytuacja | Co należy sprawdzić |
|---|---|
| Nalewarka pracuje z połową prędkości | Jak zmieniają się przepływ, temperatura i czas przetrzymania |
| Rozlew całkowicie się zatrzymuje | Dokąd trafia produkt i jak długo instalacja może kontynuować pracę |
| Bufor osiąga górny poziom | Jaka jest sekwencja przejścia w tryb oczekiwania |
| Temperatura spada poniżej uzgodnionej granicy | Jak zapobiega się podaniu niedostatecznie obrobionego produktu do nalewarki |
| Produkcja rusza po dłuższym przestoju | Jakie warunki pozwalają na powrót do produkcji |
| Następuje awaryjny zanik zasilania | Jak określany jest status produktu znajdującego się w instalacji |
Scenariusze te należy uwzględnić w programie prób odbiorowych.
Przykład: jaki czas pracy zapewnia bufor
Załóżmy, że pasteryzator pracuje z wydajnością 10 000 l/h, a nalewarka zatrzymuje się na osiem minut.
W tym czasie do bufora trafi:
10 000 × 8 ÷ 60 = 1 333 l.
Aby kontynuować pracę z niezmienionym przepływem, potrzeba co najmniej 1 333 l wolnej objętości roboczej.
Jeżeli w momencie zatrzymania dostępne jest 1 500 l, obliczony zapas czasu wynosi:
1 500 ÷ 10 000 × 60 = 9 minut.
Nie oznacza to, że wystarczy zamówić zbiornik o objętości geometrycznej 1,5 m³. Trzeba uwzględnić początkowe napełnienie, dopuszczalne poziomy, przestrzeń gazową i czas reakcji automatyki.
4. Ciśnienie i CO₂: sprawdzaj całą drogę produktu
W przypadku piwa nasyconego CO₂ samo określenie ciśnienia roboczego na wejściu nie wystarcza.
Podczas ogrzewania i przepływu przez urządzenia należy utrzymywać warunki zapobiegające wydzielaniu się CO₂ z roztworu. Wymagane ciśnienie zależy od temperatury, zawartości CO₂ i strat ciśnienia.
W specyfikacji technicznej warto określić:
- Zakres zawartości CO₂.
- Temperaturę i ciśnienie piwa na wejściu.
- Wymagane ciśnienie przed nalewarką.
- Straty ciśnienia w wymienniku ciepła, sekcji przetrzymania, zaworach i rurociągach.
- Działanie regulacji przy minimalnym i maksymalnym przepływie.
- Kontrolę różnicy ciśnień między stroną piwa pasteryzowanego i niepasteryzowanego w sekcji regeneracji.
Oddzielnie należy uzgodnić dopuszczalny przyrost zawartości tlenu rozpuszczonego na tym odcinku. Pasteryzacja nie usuwa skutków przedostania się tlenu do produktu.
5. Odzysk ciepła: porównuj w takich samych warunkach
Procent odzysku ciepła ma znaczenie tylko razem z temperaturami wejściowymi i wyjściowymi, natężeniem przepływu oraz warunkami pomiaru.
Przykład: odzysk ciepła na poziomie 90% i 95%
Do uproszczonego obliczenia przyjmijmy:
- Wydajność – 10 000 l/h.
- Gęstość piwa – 1 kg/l.
- Ciepło właściwe – 4,0 kJ/(kg·°C).
- Ogrzewanie – od 4 do 72°C.
- Pracę w stanie ustalonym, bez strat ciepła.
Bez odzysku ciepła wymagana moc grzewcza wynosi:
P = (10 000 ÷ 3 600) × 4,0 × (72 − 4) ≈ 756 kW.
| Parametr | Odzysk ciepła 90% | Odzysk ciepła 95% |
|---|---|---|
| Obliczona moc dogrzewania z zewnętrznego źródła | 75,6 kW | 37,8 kW |
| Energia potrzebna do dogrzewania przez osiem godzin | 604,8 kWh | 302,4 kWh |
W tym przykładzie zwiększenie odzysku ciepła o pięć punktów procentowych zmniejsza o połowę zapotrzebowanie na dogrzewanie z zewnętrznego źródła.
Przy 2 000 godzin pracy w takich warunkach różnica wynosi około:
37,8 × 2 000 = 75 600 kWh energii cieplnej.
Nie jest to całkowite zużycie energii przez instalację. Rzeczywisty bilans musi uwzględniać również rozruchy, zatrzymania, straty ciepła, mycie, pracę pomp i chłodzenie.
Należy też sprawdzić, czy wyższy odzysk ciepła nie wiąże się z nadmiernymi stratami ciśnienia lub wzrostem kosztu urządzenia. Ostateczny wybór powinien uwzględniać całkowite koszty w okresie eksploatacji.
6. CIP i straty produktu: czego często brakuje w ofercie
Ocena pasteryzatora wyłącznie na podstawie zużycia pary podczas stabilnej pracy jest niewystarczająca.
Przy krótkich seriach produkcyjnych istotną część kosztów mogą stanowić przygotowanie instalacji, przejścia między produktem a wodą oraz mycie.
Poproś dostawcę o określenie:
- Wewnętrznej objętości obiegu produktu.
- Przewidywanych strat podczas uruchamiania i kończenia produkcji.
- Sposobu wykrywania granicy między piwem a wodą.
- Przepływu, temperatury i ciśnienia wymaganych do CIP.
- Zakresu mycia zbiornika buforowego, sekcji przetrzymania, zaworów i rurociągów do nalewarki.
- Warunków dopuszczenia instalacji do produkcji po myciu.
- Parametrów potwierdzających wykonanie programu mycia.
Przy porównywaniu ofert przydatne są wskaźniki na 1 000 l produktu spełniającego wymagania jakościowe: energia cieplna, energia elektryczna, woda, zapotrzebowanie na chłód i straty piwa. Warunki obliczeń muszą być jednakowe dla wszystkich ofert.
Co uwzględnić w specyfikacji technicznej
| Obszar | Wymagane dane |
|---|---|
| Produkt | Asortyment, zawartość alkoholu, pH, CO₂, obecność drożdży i cząstek, temperatury na wejściu i wyjściu |
| Parametry obróbki | Uzasadnione docelowe PU, dopuszczalne granice i metoda potwierdzenia parametrów procesu |
| Rozlew | Rodzaje i formaty opakowań, maksymalna i minimalna wydajność, częstotliwość przestojów |
| Bufor | Poziomy robocze, wymagany zapas czasu, ciśnienie i wymagania higieniczne |
| Media | Dostępne parametry pary lub gorącej wody, czynnika chłodzącego, wody, sprężonego powietrza i zasilania elektrycznego |
| CIP | Dostępne programy, przepływ, temperatura, środki chemiczne i granice obiegu mycia |
| Automatyka | Wymiana sygnałów z nalewarką, blokady, scenariusze awaryjne i archiwizacja danych |
| Odbiór | Próby przy maksymalnym i minimalnym przepływie, zatrzymania, ponowne uruchomienia, zużycie mediów i straty produktu |
Sprawdzaj wyniki w swoich warunkach produkcyjnych
Przed odbiorem pasteryzatora należy zweryfikować jego działanie z uzgodnionymi produktami i parametrami pracy. Szczególną uwagę warto poświęcić minimalnej wydajności, zatrzymaniom rozlewu, wznowieniu produkcji oraz przejściom między piwem a wodą.
Archiwum powinno umożliwiać odtworzenie przebiegu obróbki każdej partii: temperatury, przepływu, obliczonych PU, krytycznych ciśnień, pozycji zaworów, alarmów i działań operatora. Dane z automatyki uzupełniają mikrobiologiczną i sensoryczną weryfikację wyniku.
Viravix Engineering pomaga dobrać i zintegrować pasteryzator do piwa lub zmodernizować istniejącą instalację. Prześlij parametry produktu, harmonogram rozlewu, informacje o przestojach i dostępnych mediach – na tej podstawie przygotujemy rozwiązanie techniczne dla Twojego zakładu.