


13.11.2026
Як
Дослідження
Пастеризатор для соку: що врахувати під час проєктування системи для соків, нектарів і напоїв з м’якоттю
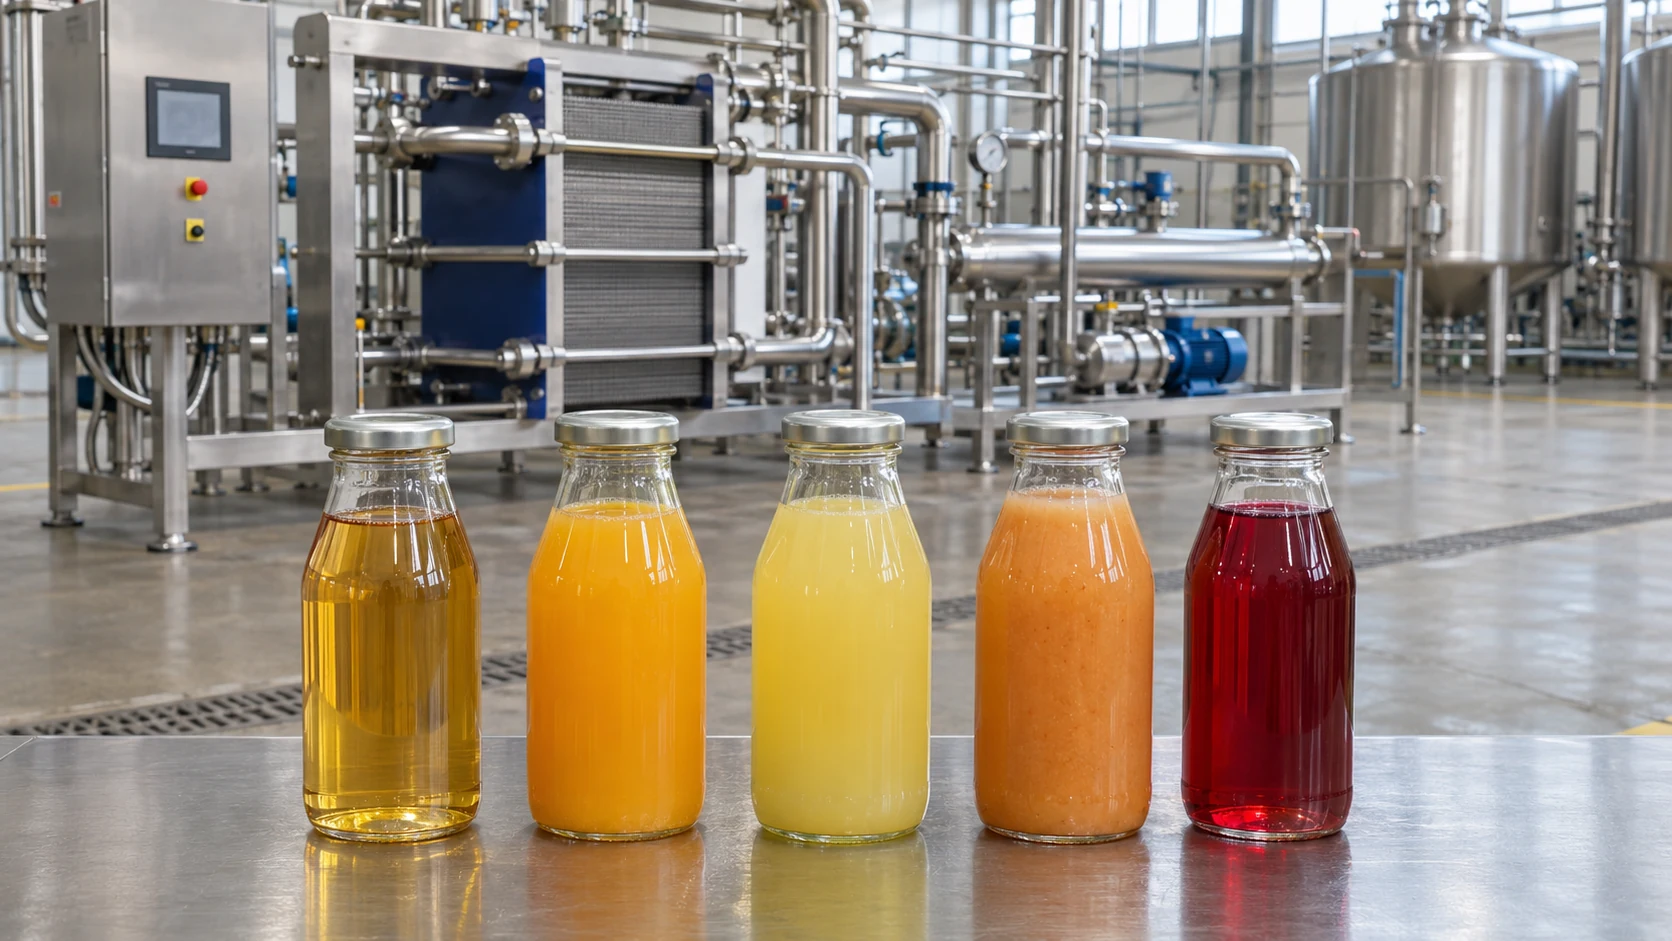
Пастеризатор для соку підбирають за властивостями продукту, необхідним режимом термічної обробки та умовами розливу. Продуктивність у літрах на годину — лише один із вихідних параметрів. В’язкість, кислотність, вміст м’якоті та розмір частинок визначають конструкцію теплообмінника, гідравлічний опір і вимоги до витримки.
Установка, розрахована на освітлений яблучний сік, не обов’язково забезпечить ту саму продуктивність на густому персиковому нектарі. А стабільна температура на виході ще не підтверджує достатню обробку напою зі шматочками фруктів.
Щоб система працювала передбачувано, нагрівання, витримку, охолодження та подавання на розлив потрібно розраховувати як єдиний процес.
Які характеристики продукту потрібні для проєктування
Технічне завдання має містити дані для кожного продукту, який планують випускати на установці.
| Параметр | На що впливає |
|---|---|
| pH та його допустимі коливання | Вибір і підтвердження режиму термічної обробки |
| Вміст розчинних сухих речовин, °Brix | Оцінка густини, теплоємності та властивостей рецептури |
| В’язкість за різних температур | Теплопередача, втрати тиску, вибір насоса та каналів теплообмінника |
| Частка м’якоті, довжина волокон, максимальний розмір частинок | Прохідність обладнання, ризик закупорювання, збереження структури |
| Густина й питома теплоємність | Перерахунок об’ємної витрати в масову та визначення теплової потужності |
| Температура продукту на вході | Навантаження на секції нагрівання |
| Спосіб розливу й температура наповнення | Конфігурація охолодження та можливості рекуперації тепла |
| Необхідний строк і температура зберігання | Вимоги до всього процесу, включно з пакуванням |
| Попередня обробка та мікробіологічні характеристики сировини | Вибір цільового ефекту пастеризації |
°Brix не замінює вимірювання в’язкості. Два напої з однаковим показником °Brix можуть по-різному поводитися в обладнанні через пектин, м’якоть або стабілізатори. Для в’язких продуктів важливо знати також умови вимірювання: температура й швидкість зсуву впливають на результат.
Якщо рецептур декілька, систему перевіряють для граничних умов: найхолоднішого продукту на вході, найбільшої в’язкості, максимального вмісту частинок і найбільшої витрати. Ці умови можуть належати різним напоям.
Порівняння вимог для різних типів напоїв
Наведена таблиця допомагає визначити напрям проєктування. Остаточний вибір обладнання потребує теплового й гідравлічного розрахунку.
| Тип продукту | Особливості | Теплообмінник, який варто розглядати | Основні перевірки |
|---|---|---|---|
| Освітлений яблучний або виноградний сік | Зазвичай низька в’язкість, мінімум завислих частинок | Пластинчастий | Теплова потужність, рекуперація, допустимі втрати тиску |
| Неосвітлений сік із дрібною м’якоттю | Завислі частинки, можливі волокна й осадження | Пластинчастий із відповідною геометрією каналів або трубчастий | Прохідність, розподіл потоку, накопичення м’якоті |
| Цитрусовий сік із волокнами та соковими мішечками | Волокниста структура, чутливість включень до механічного впливу | Трубчастий; пластинчастий — після перевірки придатності | Проходження волокон через усі вузли, збереження включень |
| Персиковий, абрикосовий або манговий нектар | Пюреподібна складова, підвищена й залежна від температури в’язкість | Трубчастий; для особливо в’язких рецептур — скребковий | Теплопередача, навантаження на насос, відкладення |
| Соковмісний напій без м’якоті | Властивості залежать від цукру, кислот і стабілізаторів | Часто пластинчастий | Стабільність рецептури під час нагрівання, піноутворення |
| Напій зі шматочками фруктів або алое | Окрема рідка фаза та великі включення | Трубчастий, розрахований на задані частинки | Прогрівання центра частинки, час її проходження, прохідність клапанів і насосів |
Для напоїв із великими включеннями температура рідкої фази може бути вищою за температуру всередині частинки. Тому режим потрібно підтверджувати з урахуванням прогрівання включень, а не лише показів датчика в потоці.
Як вибрати теплообмінник для пастеризації соку
Пластинчастий: для продуктів, які вільно проходять каналами
Пластинчастий теплообмінник забезпечує інтенсивну теплопередачу, компактність і можливість ефективного повернення тепла. Його доцільно розглядати для малов’язких соків і напоїв із невеликою кількістю включень.
Обмеження визначає не сама наявність м’якоті, а її властивості та геометрія каналів. Волокна можуть затримуватися у вузьких проходах і точках контакту пластин. Тому перевіряють максимальний розмір частинок, їхню концентрацію та довжину волокон.
Трубчастий: для ширшого діапазону рецептур
Трубчастий теплообмінник часто застосовують для соків із волокнами, нектарів і напоїв із частинками. Його геометрію можна адаптувати до продукту, але широкий прохід сам по собі не гарантує потрібної теплопередачі.
Потрібно узгодити діаметр труб, швидкість потоку, площу теплообміну та втрати тиску. Вибір між пластинчастою і трубчастою конструкцією визначають властивості напою та розрахункові умови роботи.
Скребковий: для складних високов’язких продуктів
У скребковому теплообміннику рухомі елементи очищають поверхню та перемішують пристінний шар продукту. Таку конструкцію розглядають, коли висока в’язкість або інтенсивне утворення відкладень обмежують роботу інших апаратів.
Це окреме інженерне рішення: потрібно врахувати механічний вплив на продукт, обслуговування рухомих вузлів і витрати на експлуатацію. Для звичайного малов’язкого соку така конструкція зазвичай не потрібна.
Нагрівання: як досягти потрібного режиму без надмірної обробки
Універсального режиму пастеризації для всіх соків і нектарів немає. Температуру й тривалість обробки визначають для конкретної рецептури, цільових мікроорганізмів, властивостей сировини та подальших умов зберігання. Сам факт нагрівання не підтверджує досягнення потрібного мікробіологічного ефекту.
Окремо враховують ферменти. Наприклад, під час первинної обробки апельсинового соку важлива інактивація пектинметилестерази, яка впливає на стабільність мутності. Завдання первинної обробки та повторної пастеризації перед пакуванням можуть відрізнятися.
Для непрямого нагрівання соків часто використовують регульований контур гарячої води. Він дає змогу контролювати різницю температур між теплоносієм і продуктом. Надмірно гаряча поверхня підвищує ризик локального перегрівання та утворення відкладень.
У розрахунку необхідно знайти баланс: менша різниця температур зазвичай потребує більшої площі теплообміну. Тому оцінюють одночасно якість продукту, вартість обладнання та тривалість роботи між миттями.
Витримка: чому недостатньо розрахувати лише об’єм труби
Попередній об’єм секції витримки визначають за формулою:
V = qᵥ × τ
де:
V — об’єм секції витримки, л;
qᵥ — об’ємна витрата за температури витримки, л/с;
τ — час, с.
Наприклад, за витрати 5 000 л/год і умовного часу 30 с:
V = (5 000 ÷ 3 600) × 30 ≈ 41,7 л.
Це об’єм для середнього розрахункового часу перебування, а не готове підтвердження мінімальної витримки всього продукту.
Реальний потік має розподіл швидкостей. На нього впливають в’язкість, режим течії та геометрія секції. Для продуктів із включеннями додатково враховують швидкість руху частинок і час прогрівання їхнього центра. Мінімальний час перебування потрібно підтверджувати для конкретного продукту й робочого діапазону витрат.
Саме тому збільшення продуктивності насоса без перевірки секції витримки може порушити встановлений режим.
Приклад розрахунку теплової потужності пастеризатора
Розглянемо умовний сік із такими вихідними даними:
| Параметр | Прийняте значення |
|---|---|
| Продуктивність на вході | 5 000 л/год |
| Густина за температури на вході | 1 045 кг/м³ |
| Середня питома теплоємність | 3,9 кДж/(кг·К) |
| Температура на вході | 20 °C |
| Температура нагрівання | 95 °C |
95 °C тут використано лише для прикладу теплового розрахунку. Це не рекомендація режиму для конкретного соку. Густину й теплоємність для робочого проєкту уточнюють за характеристиками рецептури.
Масова витрата:
ṁ = 5 × 1 045 ÷ 3 600 ≈ 1,45 кг/с.
Теплова потужність нагрівання без рекуперації:
Q̇ = ṁ × cₚ × (T₂ − T₁)
Q̇ = 1,45 × 3,9 × (95 − 20) ≈ 425 кВт.
Отже, для нагрівання потоку потрібна теплова потужність приблизно 425 кВт, без урахування теплових втрат.
Що змінює рекуперація
Припустімо, що в усталеному режимі секція рекуперації забезпечує 80% необхідного підвищення температури:
T після рекуперації = 20 + 0,80 × (95 − 20) = 80 °C.
Тоді зовнішній теплоносій має догріти продукт лише від 80 до 95 °C:
Q̇ догрівання = 1,45 × 3,9 × (95 − 80) ≈ 85 кВт.
За прийнятих умов:
близько 340 кВт повертається через рекуперацію;
близько 85 кВт потрібно підвести ззовні.
Це тепловий баланс умовної системи, а не гарантована економія будь-якого пастеризатора. Реальний рівень рекуперації залежить від температури розливу, схеми теплообміну та властивостей продукту.
Потужність джерела тепла не можна вибирати лише за 85 кВт. Під час запуску ще немає зустрічного гарячого продукту. Пускову потребу потрібно покрити потужністю нагрівання або передбаченим алгоритмом прогрівання й обмеження витрати.
Окремо розраховують площу теплообмінника, втрати тиску та роботу наприкінці виробничого циклу, коли на поверхні вже можуть бути відкладення.
Охолодження потрібно узгоджувати зі способом розливу
Потрібна температура на виході з пастеризатора визначається наступною технологічною операцією.
Для гарячого розливу продукт має надходити до наповнювача за встановленої температури. Глибока рекуперація обмежена, адже значну частину тепла потрібно зберегти до наповнення тари.
Для холодного розливу з холодильним зберіганням потрібні достатня холодопродуктивність, контроль температури та належний гігієнічний захист після пастеризації.
Для асептичного розливу температура подавання узгоджується з вимогами наповнювача, а весь шлях після термообробки має підтримувати необхідні асептичні умови.
Тривалий строк зберігання кислого соку не означає автоматичної необхідності UHT. Для низькокислотних напоїв завдання термічної обробки суттєво відрізняється; вибір процесу визначають рецептура, мікробіологічні ризики та спосіб пакування.
У категорії промислових пастеризаторів VIRAVIX представлені різні конфігурації обладнання. Для відповідних режимів короткочасної пастеризації можна розглядати HTST-пастеризатор для молочних продуктів та напоїв. Якщо технологічне завдання потребує ультрависокотемпературної обробки, оцінюють UHT-систему для соків, молочних продуктів і напоїв.
Відкладення: як врахувати зміну роботи протягом зміни
Відкладення створюють додатковий опір теплопередачі. Система, яка забезпечує потрібні параметри одразу після миття, може поступово втрачати продуктивність або вимагати більшої температури теплоносія.
Тому пастеризатор розраховують не лише для чистої поверхні, а й для погодженої тривалості виробничого циклу.
Під час проєктування перевіряють:
температуру нагрівальної поверхні та ризик локального перегрівання;
швидкість продукту й можливі зони накопичення м’якоті;
допустимий перепад тиску;
можливість очищення всіх каналів і секції витримки;
доступ для огляду та обслуговування.
Для контролю стану корисно порівнювати перепад тиску та температури за однакової витрати й рецептури. Зростання опору або потреби в гарячішому теплоносії може вказувати на забруднення поверхні. Без урахування властивостей продукту ці показники легко трактувати неправильно. Вплив забруднення та умов потоку потрібно враховувати в тепловому розрахунку.
Що має відбуватися, коли розлив зупиняється
Зупинка наповнювача змінює умови роботи пастеризатора. Якщо продовжувати нагрівання без відведення продукту, збільшується його сумарне теплове навантаження. Якщо довільно зменшувати витрату, змінюються гідродинаміка й час перебування.
Алгоритм зупинки потрібно визначити ще на етапі проєктування.
| Подія | Що потрібно передбачити |
|---|---|
| Коротка зупинка наповнювача | Приймання продукту відповідним буфером або погоджений режим рециркуляції |
| Тривала зупинка | Обмеження часу повторного нагрівання та процедуру зупинки |
| Температура нижча за встановлену межу | Автоматичне відведення продукту від розливу |
| Витрата виходить за підтверджений діапазон | Блокування подавання на розлив або перехід у визначений безпечний режим |
| Відновлення роботи | Перевірку стабільності параметрів перед поверненням продукту на наповнювач |
Буферна ємність може зменшити кількість повторних проходів продукту через нагрівання, але її виконання має відповідати вимогам процесу після пастеризації.
Автоматика повинна реєструвати температуру, витрату, стани відвідних клапанів і відхилення. Якщо застосовується рекуперація «продукт — продукт», також потрібно передбачити захист від забруднення обробленого потоку через негерметичність теплообмінної поверхні, зокрема відповідну організацію та контроль тисків.
Що підготувати для підбору пастеризатора
Для початкового опрацювання системи потрібні:
Перелік соків, нектарів і напоїв із характеристиками рецептур.
Мінімальна, номінальна та максимальна продуктивність.
Температури продукту на вході й перед розливом.
Вміст м’якоті, розміри частинок і вимоги до їх збереження.
Обґрунтований режим обробки або вихідні дані для його визначення.
Спосіб пакування, строк та умови зберігання.
Продуктивність наповнювача, частота й тривалість зупинок.
Доступні параметри пари, гарячої води, охолодження та електроживлення.
Необхідна тривалість роботи між миттями й обмеження щодо розміщення обладнання.
Потрібен пастеризатор під ваш продукт?
VIRAVIX проєктує пастеризаційні модулі з урахуванням властивостей продукту, доступних енергоресурсів і вимог наявної лінії розливу.
Надішліть характеристики напою, потрібну продуктивність і спосіб пакування. Ми опрацюємо конфігурацію теплообмінника, нагрівання, витримки та охолодження й узгодимо інтеграцію модуля у ваше виробництво.