


13.11.2026
Jak
Studia
Pasteryzator do soków: co uwzględnić przy projektowaniu instalacji do soków, nektarów i napojów z miąższem
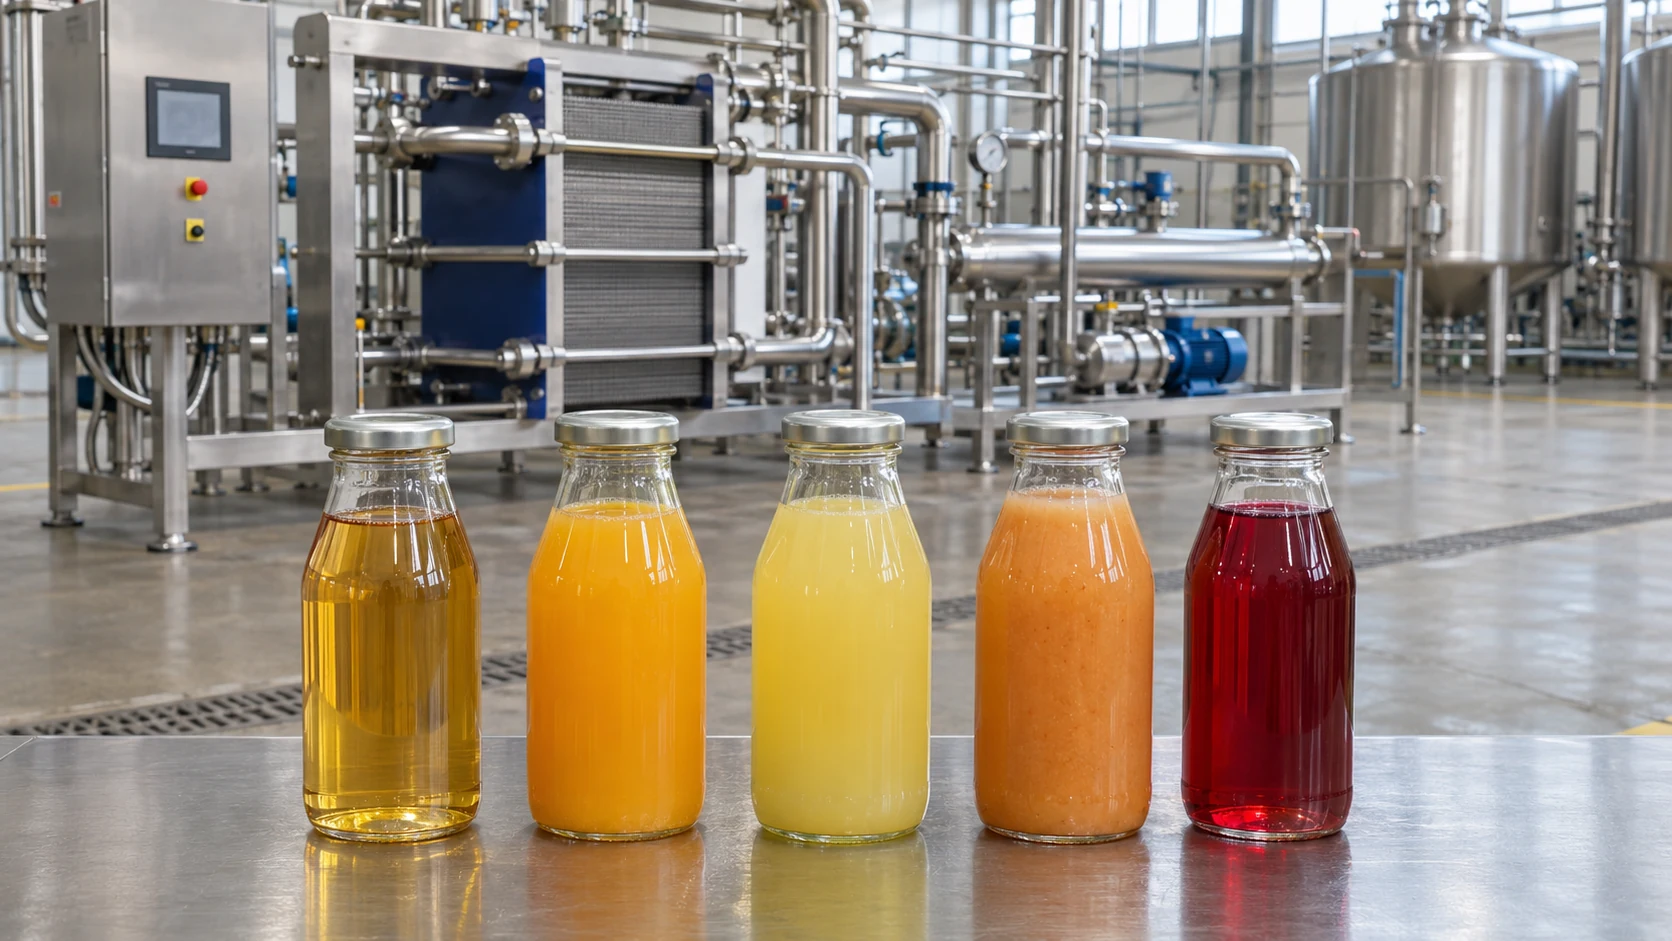
Pasteryzator do soków dobiera się na podstawie właściwości produktu, wymaganego procesu obróbki cieplnej oraz warunków rozlewu. Wydajność w litrach na godzinę to tylko jeden z parametrów wejściowych. Lepkość, kwasowość, zawartość miąższu i wielkość cząstek decydują o konstrukcji wymiennika ciepła, oporach przepływu oraz wymaganym czasie przetrzymania.
Instalacja zaprojektowana do klarownego soku jabłkowego nie musi osiągać tej samej wydajności podczas przetwarzania gęstego nektaru brzoskwiniowego. Z kolei stabilna temperatura na wylocie nie potwierdza jeszcze wystarczającej obróbki napoju zawierającego kawałki owoców.
Aby instalacja pracowała w przewidywalny sposób, ogrzewanie, przetrzymanie, chłodzenie i podawanie produktu do nalewarki należy projektować jako jeden zintegrowany proces.
Jakie właściwości produktu są potrzebne do projektowania?
Specyfikacja techniczna powinna zawierać dane dotyczące każdego produktu, który ma być przetwarzany w instalacji.
| Parametr | Na co wpływa |
|---|---|
| pH i jego dopuszczalne wahania | Dobór i walidacja parametrów obróbki cieplnej |
| Zawartość rozpuszczalnych substancji stałych, °Brix | Ocena gęstości, ciepła właściwego i właściwości receptury |
| Lepkość w różnych temperaturach | Przenikanie ciepła, straty ciśnienia, dobór pompy i kanałów wymiennika |
| Udział miąższu, długość włókien i maksymalna wielkość cząstek | Przepływ przez urządzenia, ryzyko zatykania i zachowanie struktury produktu |
| Gęstość i ciepło właściwe | Przeliczenie strumienia objętościowego na masowy i wyznaczenie mocy cieplnej |
| Temperatura produktu na wlocie | Obciążenie sekcji ogrzewania |
| Sposób rozlewu i temperatura napełniania | Konfiguracja chłodzenia i możliwości odzysku ciepła |
| Wymagany okres przydatności do spożycia i temperatura przechowywania | Wymagania dotyczące całego procesu, w tym pakowania |
| Wcześniejsza obróbka i charakterystyka mikrobiologiczna surowca | Określenie wymaganego efektu pasteryzacji |
Pomiar °Brix nie zastępuje pomiaru lepkości. Dwa napoje o tej samej wartości °Brix mogą zachowywać się inaczej w urządzeniach ze względu na obecność pektyn, miąższu lub stabilizatorów. W przypadku produktów lepkich istotne są również warunki pomiaru: temperatura i szybkość ścinania wpływają na wynik.
Jeżeli instalacja ma obsługiwać kilka receptur, należy sprawdzić jej działanie w warunkach granicznych: przy najniższej temperaturze na wlocie, najwyższej lepkości, maksymalnej zawartości cząstek i największym natężeniu przepływu. Warunki te mogą dotyczyć różnych produktów.
Porównanie wymagań dla różnych rodzajów napojów
Poniższa tabela pomaga określić kierunek projektowania. Ostateczny dobór urządzeń wymaga obliczeń cieplnych i hydraulicznych.
| Rodzaj produktu | Charakterystyka | Wymiennik ciepła, który warto rozważyć | Najważniejsze kwestie do sprawdzenia |
|---|---|---|---|
| Klarowny sok jabłkowy lub winogronowy | Zwykle niska lepkość i niewielka ilość zawieszonych cząstek | Płytowy | Moc cieplna, odzysk ciepła i dopuszczalne straty ciśnienia |
| Sok mętny z drobnym miąższem | Zawieszone cząstki, możliwa obecność włókien i sedymentacja | Płytowy z odpowiednią geometrią kanałów lub rurowy | Swobodny przepływ produktu, rozdział strumienia i gromadzenie się miąższu |
| Sok cytrusowy z włóknami i pęcherzykami sokowymi | Struktura włóknista, cząstki wrażliwe na oddziaływanie mechaniczne | Rurowy; płytowy po potwierdzeniu jego przydatności | Przechodzenie włókien przez wszystkie elementy instalacji i zachowanie cząstek |
| Nektar brzoskwiniowy, morelowy lub z mango | Zawartość przecieru, podwyższona lepkość zależna od temperatury | Rurowy; przy szczególnie lepkich recepturach — z powierzchnią skrobaną | Przenikanie ciepła, obciążenie pompy i powstawanie osadów |
| Napój na bazie soku bez miąższu | Właściwości zależne od cukru, kwasów i stabilizatorów | Często płytowy | Stabilność receptury podczas ogrzewania i pienienie |
| Napój z kawałkami owoców lub aloesu | Oddzielna faza ciekła i duże cząstki | Rurowy, zaprojektowany do określonych cząstek | Ogrzanie środka cząstki, czas jej przebywania w instalacji oraz przechodzenie przez zawory i pompy |
W napojach z dużymi cząstkami temperatura fazy ciekłej może być wyższa niż temperatura wewnątrz cząstki. Dlatego obróbkę należy walidować z uwzględnieniem nagrzewania cząstek, a nie wyłącznie na podstawie wskazań czujnika temperatury w przepływającej cieczy.
Jak dobrać wymiennik ciepła do pasteryzacji soków?
Wymiennik płytowy: do produktów swobodnie przepływających przez kanały
Płytowy wymiennik ciepła zapewnia intensywne przenikanie ciepła, kompaktową konstrukcję i skuteczny odzysk energii. Warto go rozważyć w przypadku soków o niskiej lepkości i napojów z niewielką ilością cząstek.
Ograniczeniem nie jest sama obecność miąższu, lecz jego właściwości i geometria kanałów. Włókna mogą zatrzymywać się w wąskich przejściach i punktach styku płyt. Dlatego należy sprawdzić maksymalną wielkość cząstek, ich stężenie i długość włókien.
Wymiennik rurowy: do szerszego zakresu receptur
Rurowe wymienniki ciepła często stosuje się do soków zawierających włókna, nektarów i napojów z cząstkami. Ich geometrię można dostosować do produktu, jednak szeroki kanał przepływowy sam w sobie nie gwarantuje odpowiedniej wymiany ciepła.
Średnicę rur, prędkość przepływu, powierzchnię wymiany ciepła i straty ciśnienia należy rozpatrywać łącznie. Wybór między konstrukcją płytową a rurową zależy od właściwości napoju oraz projektowych warunków pracy.
Wymiennik z powierzchnią skrobaną: do wymagających produktów o wysokiej lepkości
W wymienniku z powierzchnią skrobaną ruchome elementy usuwają osady z powierzchni wymiany ciepła i mieszają warstwę produktu przy ściance. Taką konstrukcję rozważa się, gdy wysoka lepkość lub intensywne powstawanie osadów ograniczają pracę innych typów wymienników.
Wymaga to odrębnej analizy technicznej, obejmującej oddziaływanie mechaniczne na produkt, obsługę części ruchomych i koszty eksploatacji. W przypadku typowego soku o niskiej lepkości taka konstrukcja zwykle nie jest potrzebna.
Ogrzewanie: jak uzyskać wymagany efekt bez nadmiernej obróbki?
Nie istnieje jeden uniwersalny zestaw parametrów pasteryzacji dla wszystkich soków i nektarów. Temperaturę i czas obróbki ustala się dla konkretnej receptury, docelowych mikroorganizmów, właściwości surowca i późniejszych warunków przechowywania. Samo ogrzanie produktu nie potwierdza osiągnięcia wymaganego efektu mikrobiologicznego.
Osobno należy uwzględnić enzymy. Na przykład podczas pierwotnej obróbki soku pomarańczowego ważna jest inaktywacja metyloesterazy pektynowej, która wpływa na trwałość zmętnienia. Cele pierwszej obróbki i ponownej pasteryzacji przed pakowaniem mogą się różnić.
Do pośredniego ogrzewania soków często wykorzystuje się regulowany obieg gorącej wody. Pozwala on kontrolować różnicę temperatur między czynnikiem grzewczym a produktem. Zbyt gorąca powierzchnia zwiększa ryzyko miejscowego przegrzewania i powstawania osadów.
Projekt wymaga znalezienia równowagi: mniejsza różnica temperatur zwykle oznacza konieczność zastosowania większej powierzchni wymiany ciepła. Dlatego jednocześnie ocenia się jakość produktu, koszt urządzeń i czas pracy między cyklami mycia.
Przetrzymanie: dlaczego obliczenie objętości rury nie wystarczy?
Wstępną objętość sekcji przetrzymania oblicza się ze wzoru:
V = qᵥ × τ
gdzie:
V — objętość sekcji przetrzymania, l;
qᵥ — objętościowe natężenie przepływu w temperaturze przetrzymania, l/s;
τ — czas, s.
Na przykład przy przepływie 5 000 l/h i przykładowym czasie 30 s:
V = (5 000 ÷ 3 600) × 30 ≈ 41,7 l.
Jest to objętość odpowiadająca obliczeniowemu średniemu czasowi przebywania, a nie potwierdzenie minimalnego czasu przetrzymania całego produktu.
W rzeczywistym przepływie występuje rozkład prędkości, na który wpływają lepkość, charakter przepływu i geometria sekcji. W przypadku produktów z cząstkami dodatkowo uwzględnia się prędkość przemieszczania cząstek oraz czas potrzebny do ogrzania ich środka. Minimalny czas przebywania należy zwalidować dla konkretnego produktu i roboczego zakresu przepływu.
Zwiększenie wydajności pompy bez sprawdzenia sekcji przetrzymania może więc naruszyć ustalone parametry procesu.
Przykład obliczenia mocy cieplnej pasteryzatora
Rozważmy przykładowy sok o następujących parametrach:
| Parametr | Przyjęta wartość |
|---|---|
| Wydajność na wlocie | 5 000 l/h |
| Gęstość w temperaturze na wlocie | 1 045 kg/m³ |
| Średnie ciepło właściwe | 3,9 kJ/(kg·K) |
| Temperatura na wlocie | 20 °C |
| Temperatura ogrzewania | 95 °C |
Temperaturę 95 °C przyjęto wyłącznie na potrzeby przykładowego obliczenia cieplnego. Nie jest to zalecana temperatura obróbki konkretnego soku. W rzeczywistym projekcie gęstość i ciepło właściwe należy określić na podstawie parametrów receptury.
Strumień masowy:
ṁ = 5 × 1 045 ÷ 3 600 ≈ 1,45 kg/s.
Moc cieplna potrzebna do ogrzewania bez odzysku ciepła:
Q̇ = ṁ × cₚ × (T₂ − T₁)
Q̇ = 1,45 × 3,9 × (95 − 20) ≈ 425 kW.
Ogrzanie strumienia wymaga zatem około 425 kW mocy cieplnej, bez uwzględnienia strat ciepła.
Co zmienia odzysk ciepła?
Załóżmy, że podczas ustalonej pracy sekcja regeneracji zapewnia 80% wymaganego przyrostu temperatury:
Temperatura po regeneracji = 20 + 0,80 × (95 − 20) = 80 °C.
Zewnętrzny czynnik grzewczy musi wtedy podnieść temperaturę produktu jedynie z 80 do 95 °C:
Moc dogrzewania = 1,45 × 3,9 × (95 − 80) ≈ 85 kW.
Przy przyjętych założeniach:
około 340 kW jest odzyskiwane w sekcji regeneracji;
około 85 kW trzeba dostarczyć z zewnątrz.
To bilans cieplny przykładowej instalacji, a nie gwarantowana oszczędność dla każdego pasteryzatora. Rzeczywisty stopień odzysku ciepła zależy od temperatury rozlewu, konfiguracji wymiany ciepła i właściwości produktu.
Źródła ciepła nie można dobierać wyłącznie na podstawie wartości 85 kW. Podczas rozruchu nie ma jeszcze gorącego produktu na wylocie, z którego można odzyskać ciepło. Zapotrzebowanie rozruchowe musi zostać pokryte dostępną mocą grzewczą lub odpowiednią procedurą nagrzewania i ograniczenia przepływu.
Osobno oblicza się powierzchnię wymiany ciepła, straty ciśnienia i wydajność pod koniec cyklu produkcyjnego, gdy na powierzchni mogą już występować osady.
Chłodzenie musi być dopasowane do sposobu rozlewu
Wymagana temperatura na wylocie z pasteryzatora wynika z kolejnego etapu technologicznego.
Przy rozlewie na gorąco produkt musi docierać do nalewarki w określonej temperaturze. Możliwość intensywnego odzysku ciepła jest ograniczona, ponieważ znaczną część energii trzeba zachować w produkcie do momentu napełnienia opakowania.
Przy rozlewie na zimno i przechowywaniu chłodniczym potrzebna jest odpowiednia moc chłodnicza, kontrola temperatury i właściwa ochrona higieniczna po pasteryzacji.
Przy rozlewie aseptycznym temperaturę podawania uzgadnia się z wymaganiami nalewarki, a cała droga produktu po obróbce cieplnej musi zapewniać wymagane warunki aseptyczne.
Długi okres przydatności do spożycia kwaśnego soku nie oznacza automatycznie konieczności zastosowania UHT. W przypadku napojów o niskiej kwasowości wymagania dotyczące obróbki cieplnej są istotnie inne. O wyborze procesu decydują receptura, zagrożenia mikrobiologiczne i sposób pakowania.
W kategorii pasteryzatorów przemysłowych VIRAVIX dostępne są różne konfiguracje urządzeń. Dla odpowiednich procesów pasteryzacji krótkotrwałej można rozważyć pasteryzator HTST do produktów mlecznych i napojów. Jeżeli proces wymaga obróbki w ultrawysokiej temperaturze, należy ocenić system UHT do soków, produktów mlecznych i napojów.
Osady: jak uwzględnić zmianę parametrów pracy w trakcie produkcji?
Osady zwiększają opór cieplny. Instalacja, która osiąga wymagane parametry bezpośrednio po myciu, może stopniowo tracić wydajność lub wymagać wyższej temperatury czynnika grzewczego.
Dlatego pasteryzator projektuje się nie tylko dla czystej powierzchni, lecz także z uwzględnieniem uzgodnionego czasu pracy między cyklami mycia.
Na etapie projektowania sprawdza się:
temperaturę powierzchni grzewczej i ryzyko miejscowego przegrzewania;
prędkość produktu i możliwe miejsca gromadzenia się miąższu;
dopuszczalny spadek ciśnienia;
możliwość umycia wszystkich kanałów i sekcji przetrzymania;
dostęp do kontroli i konserwacji.
Do oceny stanu instalacji warto porównywać spadek ciśnienia i temperatury przy tym samym przepływie oraz tej samej recepturze. Wzrost oporów lub konieczność podwyższania temperatury czynnika grzewczego mogą wskazywać na powstawanie osadów. Bez uwzględnienia właściwości produktu łatwo jednak błędnie zinterpretować te wskaźniki. Zabrudzenie powierzchni i warunki przepływu należy uwzględnić w obliczeniach cieplnych.
Co powinno się dziać po zatrzymaniu rozlewu?
Zatrzymanie nalewarki zmienia warunki pracy pasteryzatora. Kontynuowanie ogrzewania bez odbioru produktu zwiększa jego łączne obciążenie cieplne. Z kolei dowolne zmniejszanie przepływu zmienia warunki hydrodynamiczne i czas przebywania.
Sposób postępowania podczas zatrzymania trzeba określić już na etapie projektowania.
| Zdarzenie | Co należy przewidzieć |
|---|---|
| Krótkie zatrzymanie nalewarki | Odbiór produktu przez odpowiedni zbiornik buforowy lub uzgodniony tryb recyrkulacji |
| Dłuższy przestój | Ograniczenie czasu ponownego ogrzewania i określoną procedurę zatrzymania |
| Temperatura poniżej ustalonej wartości granicznej | Automatyczne przekierowanie produktu poza linię rozlewu |
| Przepływ poza zwalidowanym zakresem | Zablokowanie podawania do nalewarki lub przejście do określonego bezpiecznego trybu pracy |
| Wznowienie pracy | Sprawdzenie stabilności parametrów przed ponownym skierowaniem produktu do nalewarki |
Zbiornik buforowy może ograniczyć liczbę ponownych przejść produktu przez sekcję ogrzewania, ale jego wykonanie musi odpowiadać wymaganiom procesu po pasteryzacji.
Układ sterowania powinien rejestrować temperaturę, przepływ, stany zaworów przekierowujących i odchylenia. Jeżeli stosowany jest odzysk ciepła w układzie „produkt–produkt”, trzeba również zabezpieczyć strumień po obróbce przed zanieczyszczeniem wskutek nieszczelności powierzchni wymiany ciepła, między innymi przez odpowiednie utrzymanie i monitorowanie ciśnień.
Jakie dane przygotować do doboru pasteryzatora?
Do wstępnego opracowania instalacji potrzebne są:
Lista soków, nektarów i napojów wraz z charakterystyką receptur.
Minimalna, nominalna i maksymalna wydajność.
Temperatury produktu na wlocie i przed rozlewem.
Zawartość miąższu, wymiary cząstek i wymagania dotyczące zachowania ich struktury.
Uzasadnione parametry obróbki lub dane potrzebne do ich określenia.
Sposób pakowania, okres przydatności do spożycia i warunki przechowywania.
Wydajność nalewarki, częstotliwość i czas trwania przestojów.
Dostępne parametry pary, gorącej wody, chłodzenia i zasilania elektrycznego.
Wymagany czas pracy między cyklami mycia i ograniczenia dotyczące rozmieszczenia urządzeń.
Potrzebujesz pasteryzatora dopasowanego do swojego produktu?
VIRAVIX projektuje moduły pasteryzacji z uwzględnieniem właściwości produktu, dostępnych mediów i wymagań istniejącej linii rozlewu.
Prześlij charakterystykę napoju, wymaganą wydajność i sposób pakowania. Opracujemy konfigurację wymiennika ciepła, ogrzewania, przetrzymania i chłodzenia oraz uzgodnimy integrację modułu z Twoją instalacją produkcyjną.